



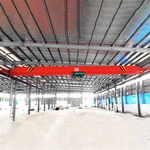
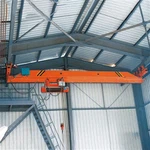
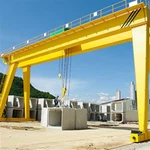
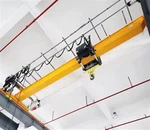
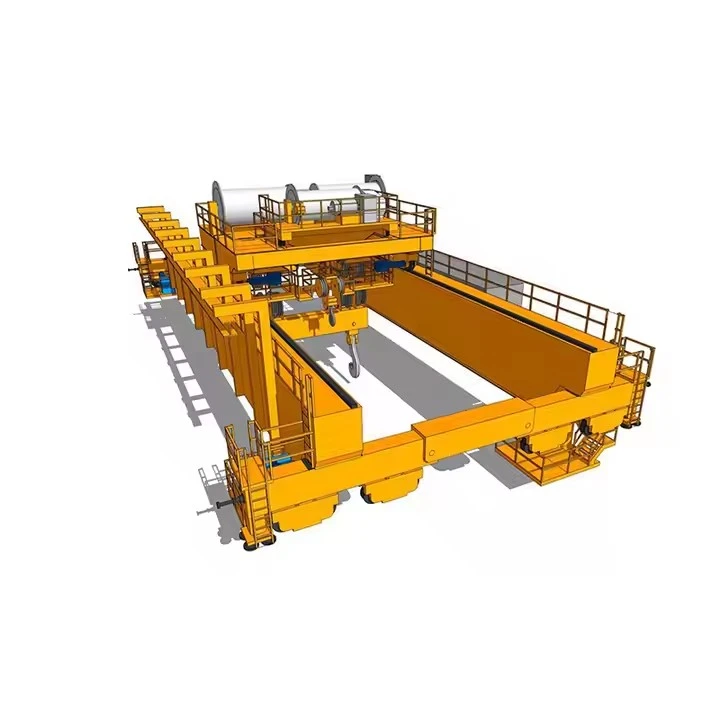


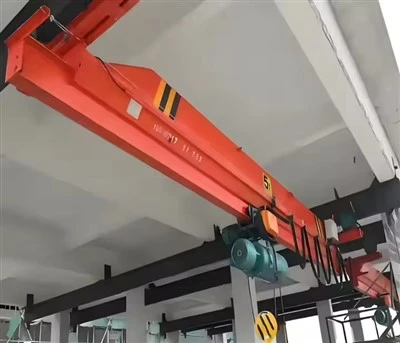
Derek Jembatan Girder Ganda Eropa
Deskripsi Produk
DEFINISI KARAKTERISTIK & FILSAFAT
Prinsip Rekayasa Inti
Presisi Dibanding Toleransi: Komponen diproduksi dengan toleransi yang lebih ketat daripada yang disyaratkan standar minimum (misalnya, penyelarasan roda dalam rentang 0,5 mm).
Rekayasa Siklus Hidup: Dirancang untuk25-40+ tahunlayanan yang andal dengan rencana pemeliharaan yang terdokumentasi.
Integrasi Sistem: Desain holistik di mana sistem mekanik, kelistrikan, dan kontrol direkayasa sebagai satu sistem terpadu.
Keamanan Pencegahan: Berbagai sistem keselamatan redundan mencegah kegagalan, bukan hanya memitigasinya.
Keunggulan Manufaktur
Bahan Premium: Penggunaan standarS355J2+Nbaja (dengan pengujian benturan pada suhu -20 derajat ), pengencang baja tahan karat, dan aluminium kelas kelautan untuk penutupnya.
Fabrikasi Tingkat Lanjut: Pemotongan laser/plasma dengan pengelasan robotik untuk sambungan kritis (prosedur pengelasan memenuhi syarat EN ISO 15614).
Teknologi Permukaan: Termasuk-persiapan permukaan multi-tahapperlakuan awal seng fosfatsebelum pelapisan bubuk atau aplikasi cat basah.
TOKYO KINERJA
| Parameter | Premi Eropa | Standar Industri |
|---|---|---|
| Akurasi Posisi | ±1-3mm | ±10-20mm |
| Rentang Kontrol Kecepatan | 1:1000 (0.1-100%) | 1:100 (1-100%) |
| Tingkat Kebisingan | Kurang dari atau sama dengan 65 dB(A) pada jarak 1m | Kurang dari atau sama dengan 75 dB(A) pada jarak 1m |
| Efisiensi Energi | Penggerak regeneratif (menghemat 20-30%) | Pengereman resistif (energi terbuang sebagai panas) |
| Waktu Rata-Rata Antara Kegagalan (MTBF) | 5,000+ jam | 2,000-3,000 jam |
| Waktu Instalasi | 30-40% lebih cepat (desain modular) | Waktu perakitan standar |
Komponen Inti: Bantalan, Gearbox, Motor, Pompa
Tempat Asal: Henan, Cina
Garansi: 1 Tahun
Berat (KG):2000kg
Video keluar-Inspeksi:Disediakan
Laporan Uji Mesin: Disediakan
Desain: Balok ganda
Efektivitas:efisiensi tinggi
Kecepatan pengoperasian: Operasi kecepatan tinggi
Stabilitas:-Fungsi ayunan
Warna: Opsional
Sumber Daya: 110V/220V/230V/380V/440V, disesuaikan
Rentang: 7,5-31,5m

Gambar & Komponen
1. SISTEM STRUKTUR JEMBATAN
Balok Utama (Tragbalken)
Konstruksi: Box girder yang dilasdengan penampang-yang dioptimalkan (biasanya rasio tinggi-terhadap-lebar 1:1,2 hingga 1:1,5)
Bahan: S355J2+N/K2pelat baja (EN 10025-2) dengan jaminan ketangguhan impak -20 derajat
Struktur Internal:
Pelat diafragma melintang setiap 1,5-2m
Pengaku memanjang pada badan dan flensa
Penguat diagonaldi sudut untuk kekakuan torsi
Pengelasan: Pengelasan busur terendam (SAW)untuk jahitan utama,Pengelasan MAGuntuk pengaku
Kontrol Kualitas: Pengujian ultrasonik 100%.pengelasan kritis,pengujian partikel magnetikuntuk pengelasan non-kritis

Truk Akhir (Laufkatzen)
Konstruksi Rangka: Bagian kotak yang dilasdengan braket motor/platform terintegrasi
Rakitan Roda:
Roda baja tempa-berflensa ganda(bahan 34CrNiMo6)
Induksi-tapak yang mengeras(55-60 HRC hingga kedalaman 8mm)
Bantalan rol bulat(FAG/SKF/INA) dengan segel labirin
Titik jacking hidrolikuntuk penggantian roda
Koneksi ke Girder: Baut-gesekan-kekuatan tinggi(Sistem HV sesuai EN 14399-10)
Sistem Landasan Pacu (Laufbahn)
Rel: EN 14811-1Rel derek A75-A120 denganEN 13674-1profil
Pengancing: Klem rel-pegas(GANTREX, RÜBIG) memungkinkan ekspansi termal
Penyelarasan: Laser-diratakan ke±1mm dalam jarak 20m, rentang total ±2mm
 |
 |
2. SISTEM TROLLI (FAHRWERK)
Bingkai Troli
Desain: Konstruksi baja yang dilasdengan dudukan gearbox/motor terintegrasi
Susunan Roda: Konfigurasi 8 roda(4 penggerak, 4 pemalas) untuk distribusi beban
Roda: Kasus-mengeras(60-62 HRC) dengantapak bermahkotauntuk penyelarasan rel
Sistem Penggerak Troli
| Komponen | Spesifikasi Eropa |
|---|---|
| Motor | bingkai IEC(misalnya, 160M) denganEfisiensi premium IE4, motor rem opsional |
| kotak roda gigi | Heliks-unit miring(JAHIT, Nord, Flender) denganLebih besar atau sama dengan 1,25 faktor pelayanan |
| Kopel | Tipe pin/semak elastis(R+W, KTR) dengan desain-aman gagal |
| Rem | Pegas-diterapkan, dilepaskan secara elektrikrem cakram (SBG, Mayr) |
 |
 |
3. SISTEM PENGANGKATAN (HEBEWERK)
Unit Kerekan Utama
Perakitan Drum:
Drum baja mesindenganmelemahkan aluruntuk panduan tali
Sistem retensi tali(sesuai EN 13135)
Panduan tali integraldengan sensor jarak
Bersiap: Gearbox planetary/heliks 3 tahapdenganLebih besar atau sama dengan 1,4 faktor layanan
Motor: Dua-kecepatan atau VFD-dikendalikandenganIsolasi kelas F(155 derajat)
Pengereman: Sistem independen ganda:
Rem bermotor: Rem cakram pada poros-kecepatan tinggi
Rem pengaman: Rem beban mekanis pada keluaran gearbox

Sistem Tali
Tali Kawat: Tahan rotasi IWRC 19x7 atau 35x7-(Casar, Pfeifer, Kiswire)
berkas gandum: Baja tempa dengan alur yang mengeras(55-60 HRC)
Penghentian: Soket bajidengan pin pemantauan beban
Lampiran Penanganan Beban
Blok Kait: Kait baja tempa(Kelas T atau V sesuai EN 1677-1)
Sistem Ambil(jika dilengkapi):
Perebutan bermotordenganMotor internal berperingkat IP67
Tali-yang dioperasikan dengan talidengan mekanisme penutupan terpisah
Memuat selterintegrasi dalam berkas penyebar

4. SISTEM LISTRIK & KONTROL
Sistem Catu Daya
Sistem Konduktor: Batang konduktor terisolasi(SALURAN-O-BAR, ALU-TRAK) dengan:
Pengumpul-pembersih mandiri
Penanda indikasi fase
Sambungan ekspansisetiap 40-60m
Manajemen Kabel: Rantai energi(igus, Kabelschlepp) untuk pergerakan troli
Komponen Keamanan & Pemantauan
| Perangkat | Standar | Fungsi |
|---|---|---|
| Pembatas Beban | EN 13155 | Sistem 2-saluran dengan pemeriksaan silang |
| Sakelar Batas | EN 60947-5-1 | Tipe kedekatan magnetik dengan reset manual |
| Sistem Encoder | EN 61508 | Multi-putaran mutlak untuk kerekan, tambahan untuk perjalanan |
| Anti-Tabrakan | EN 12999 | Berbasis laser/LiDAR dengan zona peringatan/berhenti |
| Alat pengukur jurusan angin | EN 61400-12-1 | Tipe cangkir/baling-baling dengan output 4-20mA |
Lemari Listrik
Konstruksi: Baja berlapis-bubuk(RAL 7035) denganPeringkat IP54/IP55
Tata Letak Internal: Bentuk segregasi 3b/4(EN 61439-1/2)
Komponen:
Pemutus arus utamadengan perlindungan RCD
Penyaring garisuntuk kepatuhan EMC
UPS 24V DCuntuk sirkuit keselamatan
PLC dengan kartu SDuntuk pencatatan data

5. SISTEM GRAB BUCKET (KHUSUS)
Komponen Grab Bermotor
Majelis Ketua:
Motor roda gigi: Motor rem(JAHIT/Bauer) denganperlindungan IP67
kotak roda gigi: Peredam planetdengan perbandingan 150-300:1
Pembatas torsi: Kopling selip mekanis untuk mencegah kelebihan beban
Mekanisme Rahang:
Mulut: Hardoks 500memakai piring dengangigi yang dapat diganti
Engsel: Pin yang rusakdengan pelumasan otomatis
segel: Segel radial multi--bibiruntuk menahan lemak
Sistem Kelistrikan:
Rakitan cincin selip: Teknologi sikat seratuntuk transfer daya
Sensor suhu: Di motor dan gearbox
Sensor posisi: Untuk sudut bukaan rahang
Tali-Komponen Ambil yang Dioperasikan
Mekanisme Penutupan: Sistem katrol diferensialuntuk keuntungan mekanis
Panduan Tali: Berkas-yang menyelaraskan diriuntuk mencegah puntiran tali
Optimasi Berat Badan: beban penyeimbanguntuk stabilitas pengambilan kosong

6. KOMPONEN BANTU & KHUSUS
Sistem Pelumasan
Pelumasan otomatis terpusat(Lincoln/Trafo) untuk:
Bantalan roda
Buka jerat roda gigi
Bantalan katrol tali
Katup pembagi progresifuntuk distribusi minyak yang tepat
Pemantauan & Diagnostik
Sensor getaran: Pada semua bearing utama (SKF/ifm)
Sensor suhu: Motor, gearbox, rem
Sensor kondisi oli: Di gearbox
Kenakan sensor: Pada kampas rem
Gerbang data: MQTT/OPC UAantarmuka ke jaringan tanaman
Komponen Lingkungan Khusus
| Lingkungan | Komponen Khusus |
|---|---|
| Dingin (-40 derajat) | Baja-bersuhu rendah, bantalan berpemanas, minyak Arktik |
| Korosif | tahan karat AISI 316pengencang, lapisan seng-aluminium |
| Eksplosif | ATEX-bersertifikatmotor, rem, sensor |
| Kamar Bersih | Baja tahan karat, permukaan halus, tekanan positif |

7. BAHAN & SELESAI
Sistem Perlindungan Permukaan
Persiapan: Peledakan Sa 2,5hingga profil 50-75μm
Cat dasar: Seng-epoksi yang kaya(ketebalan film kering 80μm)
Intermediat: Epoksi oksida besi mika(DFT 125μm)
Mantel: Poliuretan(50μm DFT) dalam warna RAL
Spesifikasi Bahan Kritis
Baja Struktural: EN 10025-2 S355J2 (dengan tanda CE dan sertifikat 3.1)
Pengencang: Baut sistem EN 15048-1/2 HV, baja tahan karat A4-80 untuk area korosif
Listrik: Kabel harmonis(H07RN-F) dengan opsi asap rendah nol halogen
Bantalan: Perhitungan masa pakai ISO 281 L10 Lebih besar dari atau sama dengan 100.000 jam
8. DOKUMENTASI KUALITAS PER KOMPONEN
Setiap komponen utama meliputi:
Sertifikat materi(3.1 atau 3.2 sesuai EN 10204)
Kualifikasi prosedur pengelasan(WPQR)
Laporan-pengujian yang tidak merusak
Laporan inspeksi dimensi
Protokol uji penerimaan pabrik
Deklarasi Pendirian CE

Sketsa

Teknis utama

Keuntungan
1. Keunggulan Rekayasa & Kinerja
| Keuntungan | Teknis Implementasi | Dampak |
|---|---|---|
| Rekayasa Presisi | FEA-girder kotak yang dioptimalkan (defleksi L/1000), komponen yang disejajarkan dengan laser-(toleransi ±1 mm) | Pengoperasian yang sangat-halus, getaran minimal, masa pakai komponen lebih lama |
| Performa yang Dapat Diprediksi | Kontrol proses statistik, pencocokan komponen, integrasi sistem | Pengoperasian yang konsisten dalam spesifikasi untuk seluruh siklus hidup |
| Kontrol Gerakan Tingkat Lanjut | VFD pada semua gerakan dengan sinkronisasi CANbus, algoritma anti-goyangan | Penempatan yang tepat (±2 mm),-penanganan beban bebas guncangan |
| Umur Panjang yang Unggul | Bahan premium (S355J2+N), perlindungan korosi (C5-M), bantalan presisi | Masa pakai desain 30-40+ tahun dengan waktu aktif 90%+ |
2. Keunggulan Keamanan & Keandalan
Sistem Keamanan Multi-lapisan:
• Utama: Pembatas beban (2 saluran), sakelar batas (magnetik)
• Sekunder: Deteksi kecepatan rendah, penghentian darurat (Kategori 0/1)
• Tersier: Perlindungan beban berlebih secara struktural,-sistem anti-tabrakan
Gagal-Desain Aman: Rem independen ganda, PLC redundan,-komponen dengan rating keselamatan (SIL2/PLd)
Pemeliharaan Prediktif: Sensor terintegrasi (getaran, suhu, keausan) dengan analisis cloud
Keandalan yang Terdokumentasi: MTBF >5.000 jam, ketersediaan 99,5%+ dalam pengoperasian berkelanjutan
3. Efisiensi Operasional
| Bidang Efisiensi | Teknologi Eropa | Hasil |
|---|---|---|
| Efisiensi Energi | VFD regeneratif (pengumpanan 20-30% kembali ke jaringan), motor IE4, pencahayaan LED | Biaya energi 40-60% lebih rendah dibandingkan derek konvensional |
| Efisiensi Pemeliharaan | Pelumasan terpusat,{0}}penggantian komponen dengan cepat, port diagnostik | 50% lebih sedikit waktu pemeliharaan, 70% lebih sedikit pemberhentian tidak terencana |
| Optimasi Ruang | Desain ringkas, pendekatan kait tinggi, defleksi minimal | Ruang lantai/tinggi maksimum yang dapat digunakan |
| Kecepatan & Produktivitas | Profil akselerasi yang dioptimalkan, gerakan simultan | Waktu siklus 15-25% lebih cepat |
4. Keuntungan Ekonomi
Nilai Residu Lebih Tinggi: 60-70% setelah 10 tahun vs. 20-30% untuk derek standar
Manfaat Asuransi: Premi 20-40% lebih rendah karena sistem keselamatan bersertifikat
Kepatuhan terhadap Peraturan: Nol-risiko ketidakpatuhan di pasar Eropa
5. Kepemimpinan Teknologi
Integrasi Digital: OPC UA, antarmuka MQTT untuk integrasi Industri 4.0
Fitur Cerdas:
• Kembar Digital: Model virtual untuk simulasi dan optimasi
• Analisis Prediktif: Prediksi kegagalan yang didorong oleh AI-
• Diagnostik Jarak Jauh: Mengamankan akses pabrikan untuk pemecahan masalah
Masa Depan-Pemeriksaan: Desain modular memungkinkan peningkatan teknologi
Aplikasi:
1. Otomotif & Manufaktur Lanjutan
Jalur Perakitan Otomotif
Persyaratan: Presisi tinggi (± 2mm), pengoperasian bersih, keandalan 24/7
Keunggulan Eropa: Getaran-troli teredam, encoder absolut, varian ruangan putih
Kegunaan Khusus:
• Badan-dalam-penanganan berwarna putih: Posisi-presisi tinggi untuk stasiun pengelasan
• Produksi baterai: Derek ruang bersih untuk penanganan sel ion litium-
• Toko cat: Derek yang dilindungi dari ledakan-dengan finishing khusus
Manufaktur Dirgantara
Aplikasi: Perakitan sayap, penyambungan badan pesawat, penanganan mesin
Kebutuhan Kritis: Pemosisian-mikro (±0,5 mm), anti-goyangan, penanganan geometri variabel
Solusi Eropa:
• Kontrol beban aktif: Penghitung-sistem massa untuk komponen rumit
• Pemosisian 6 sumbu: Gabungan kontrol jembatan/troli/kerekan/rotasi/kemiringan
• Penanganan serat karbon: Statis-sistem disipatif
2. Energi & Industri Berat
Pembangkit Listrik
| Jenis Tanaman | Aplikasi | Fitur Eropa |
|---|---|---|
| Nuklir | Penanganan batang bahan bakar, pemeliharaan | Sistem keselamatan SIL3, kualifikasi seismik,-bahan tahan radiasi |
| Panas | Penanganan batubara/biomassa | Pegangan-tugas tinggi (FEM 8m),-tahan debu, pencampuran otomatis |
| Hidro | Perawatan turbin | Kapasitas-tinggi (500T+), penurunan presisi, pengoperasian jarak jauh |
Baja & Logam
Tempat Sampah: Pengoperasian 24/7 dengan magnet 50T+ atau penanganan ambil
Pabrik Peleburan Aluminium: Penanganan logam panas (hingga 400 derajat) dengan pelindung panas
Fitur Khusus:
• Percikan-tahankomponen atmosfer eksplosif
• Desain siklus-tinggiuntuk aplikasi pengecoran kontinyu
• Manajemen inventaris otomatisdengan pelacakan RFID
3. Logistik & Infrastruktur
Pelabuhan & Terminal Antarmoda
Penanganan Kontainer: Derek penyebar dengan sistem twistlock otomatis
Terminal Massal: Ambil derek dengan manajemen penimbunan otomatis
Keunggulan Eropa:
• Desain-tahan angin: Kepatuhan EN 13001-2 untuk kecepatan angin 150km/jam
• Perlindungan korosi air asin: Lapisan C5-M, komponen tahan karat
• Operasi jarak jauh: Pusat operator dengan integrasi VR
Kereta Api & Transportasi
Pemeliharaan Lokomotif: Di bawah-jembatan derek untuk penanganan mesin
Konstruksi Terowongan: Penanganan segmen dengan presisi milimeter
Konstruksi Jembatan: Meluncurkan gantry dengan kontrol multi-derek yang tersinkronisasi
4. Industri Proses
Kimia & Farmasi
Aplikasi Kamar Bersih: Konstruksi baja tahan karat (AISI 316L), penyegelan IP65
Daerah Berbahaya: ATEX-paket lengkap tersertifikasi (Zona 21/1)
Fitur Presisi:
• Isolasi getaran: Kerekan-udara yang dipasang dengan pegas untuk proses sensitif
• Pengendalian kontaminasi: Permukaan halus, penutup bertekanan positif
• Pengelompokan berat badan: Sel beban terintegrasi dengan akurasi 0,1%.
Makanan & Minuman
Desain Higienis: Bahan yang sesuai dengan USDA/FDA, permukaan{0}}mudah dibersihkan
Otomatisasi: Penanganan palet/kotak yang sepenuhnya otomatis dengan sistem visi
Zona Suhu: Aplikasi freezer (-40 derajat ) dengan komponen tahan dingin
5. Aplikasi Khusus
Riset &{0}}Teknologi Tinggi
Akselerator Partikel: Derek non-magnetik (konstruksi aluminium)
Kehebatan Semikonduktor: Kelas getaran VC-D/E, perlindungan ESD
Observatorium: Gerakan ultra-halus untuk komponen teleskop
Tanggap Bencana & Penanganan Khusus
Penonaktifan Nuklir: Derek-yang dioperasikan dari jarak jauh dengan sistem kamera
Penanganan Seni & Museum: Kontrol kecepatan-mikro (0,1 m/mnt), kontrol suhu
Pembuatan kapal: Gantry crane dengan kapasitas 1000T+ untuk perakitan blok
Derekproduksi prosedur
Fase 1: Desain dan Rekayasa
Ini adalah fase dasar sebelum pekerjaan fisik dimulai.
Analisis Kebutuhan Pelanggan:Insinyur meninjau persyaratan spesifik: kapasitas (misalnya, 32/5 ton), bentang, tinggi angkat, kelas tugas (misalnya, A5, A6), dan segala kebutuhan khusus (misalnya, lingkungan-tahan ledakan,-suhu tinggi).
Desain Struktural:Dengan menggunakan perangkat lunak CAD (Computer-Computer Aided Design), para insinyur merancang balok utama, gerbong ujung, dan rangka troli. Analisis Elemen Hingga (FEA) sering digunakan untuk mensimulasikan tegangan, defleksi, dan beban dinamis untuk mengoptimalkan kekuatan dan berat desain.
Desain Mekanikal dan Elektrikal:Hal ini mencakup pemilihan dan perancangan sistem penggerak (motor, girboks, roda), mekanisme pengangkatan, dan sistem kontrol kelistrikan lengkap dengan panel, penggerak frekuensi variabel (VFD), dan perangkat keselamatan.
Pembuatan Bill of Material (BOM):Daftar rinci semua bahan mentah (pelat baja, profil) dan komponen yang dibeli (hoist, motor, rem, tali kawat, roda) dihasilkan.
Tahap 2: Pengadaan Bahan Baku dan Komponen
Pelat dan Profil Baja:Pelat baja-berkualitas tinggi (biasanya Q235B atau Q345B menurut standar Tiongkok, setara dengan S235JR/S355JR) diperoleh dalam dimensi dan ketebalan yang diperlukan.
Komponen yang Dibeli:Komponen penting bersumber dari pemasok terkemuka. Ini termasuk:
Unit kerekan (dapat diproduksi-sendiri atau dibeli)
Motor listrik untuk perjalanan jembatan dan troli
Gearbox peredam
Roda dan as
Rem
Komponen listrik (pengontrol, kontaktor, saklar batas, VFD, kabel)
Bantalan
Fase 3: Fabrikasi & Pemesinan Baja Utama
Ini adalah inti dari proses manufaktur.
1. Fabrikasi Girder Utama:
Pemotongan:Pelat baja dipotong sesuai ukuran dan bentuk yang diperlukan menggunakan plasma CNC atau mesin pemotong api untuk presisi tinggi.
Persiapan Web/Flensa:Pelat badan vertikal dan pelat flensa atas/bawah horizontal disiapkan. Untuk bentang yang panjang, balok penopang sering kali didesain dengan profil "I-balok" yang meruncing (bagian tengahnya lebih lebar) untuk mengoptimalkan rasio kekuatan-terhadap-berat.
Perakitan dan Pengelasan:Balok penopang dipasang pada jig besar untuk memastikan kelurusan dan camber yang benar (tekuk-ke atas yang telah diatur sebelumnya untuk mencegah defleksi di bawah beban). Ini adalah langkah penting. Pengelasan Busur Terendam (SAW) biasanya digunakan karena penetrasinya yang dalam dan pengelasan yang konsisten dan berkualitas tinggi pada lapisan yang panjang.
Menghilangkan Stres:Setelah pengelasan, balok utama sering kali mengalami perlakuan panas penghilang tegangan dalam tungku besar. Proses ini menghilangkan tekanan internal yang timbul selama pengelasan, mencegah distorsi di masa depan dan memastikan stabilitas dimensi.
Permesinan:Permukaan kawin untuk gerbong ujung dan rel troli dikerjakan menggunakan mesin planer atau penggilingan untuk memastikan permukaan rata dan rata sempurna.
2. Fabrikasi Pengangkutan Akhir (End Truck):
Gerbong ujung dibuat dari bagian dan pelat baja.
Mereka menampung roda, motor penggerak, dan kotak roda gigi untuk pergerakan jembatan.
Basis roda dibor dan dikerjakan dengan toleransi yang tepat untuk memastikan kesejajaran yang tepat dan semua roda bersentuhan dengan rel landasan.
Fase 4: Perakitan Mekanis
1. Perakitan Jembatan:
Kedua balok utama diposisikan sejajar satu sama lain dan dihubungkan ke gerbong ujung menggunakan-baut berkekuatan tinggi atau dengan pengelasan, sehingga membentuk struktur jembatan yang lengkap.
Iturel trolidisejajarkan dengan tepat dan dibaut ke bagian atas balok utama.
2. Perakitan Rangka Troli:
Rangka troli dirakit, dan roda, penggerak, dan unit pengangkat utama (termasuk drum tali kawat, motor, kotak roda gigi, dan blok pengait) dipasang di atasnya.
3. Instalasi Sistem Penggerak:
Unit penggerak travel (motor, gearbox, kopling) dipasang pada gerbong ujung (untuk pergerakan jembatan) dan pada rangka troli (untuk pergerakan troli).
Semua komponen mekanis diselaraskan untuk mencegah pengikatan dan keausan dini.
Tahap 5: Instalasi Sistem Kelistrikan
Sistem Penggulungan Kabel:Sistem catu daya utama untuk derek (misalnya, batang konduktor atau sistem hiasan) dipasang di sepanjang gelagar jembatan.
Instalasi Panel Kontrol:Panel kendali utama, VFD, dan komponen kelistrikan lainnya dipasang dalam wadah terlindung, biasanya pada gelagar jembatan.
Pengkabelan:Semua motor, rem, sakelar batas, dan perangkat keselamatan disambungkan sesuai dengan skema kelistrikan.
Stasiun Kontrol Operator:Stasiun kendali gantung (digantung di derek) atau sistem kendali jarak jauh radio dihubungkan dan diuji.
Fase 6: Perawatan Permukaan dan Pengecatan
Persiapan Permukaan:Seluruh struktur derek diledakkan-untuk menghilangkan kerak, karat, dan terak las, sehingga menghasilkan permukaan yang bersih dan kasar untuk daya rekat cat yang optimal.
Cat dasar:Primer penghambat karat-diterapkan segera setelah peledakan untuk mencegah oksidasi.
Lukisan:Beberapa lapis cat enamel industri berkualitas tinggi-diterapkan. Warna sering kali disesuaikan dengan spesifikasi pelanggan atau praktik standar pabrik (misalnya, oranye/kuning internasional untuk visibilitas). Proses pengecatan melindungi crane dari korosi di lingkungan industri.
Fase 7: Pengujian Penerimaan Pabrik (FAT)
Sebelum dibongkar untuk dikirim, derek yang dirakit lengkap menjalani pengujian yang ketat.
Inspeksi Visual:Memeriksa dimensi, kualitas las, dan perakitan.
Tidak-Uji Beban:Menjalankan derek, troli, dan alat pengangkat ke segala arah untuk memastikan kelancaran pengoperasian, kecepatan yang benar, dan fungsionalitas semua kontrol dan sakelar batas.
Uji Beban Statis:Kerekan diangkat dengan beban uji25% lebih besar dari kapasitas terukur(sesuai standar FEM/ISO). Beban ditahan selama 10-15 menit untuk memeriksa deformasi struktural, integritas las, dan kapasitas penahan rem.
Uji Beban Dinamis:Derek dioperasikan dengan beban uji10% lebih besar dari kapasitas terukur. Semua gerakan diuji untuk memastikan kinerja di bawah tekanan dinamis.
Tes Keamanan Listrik:Resistansi insulasi, kontinuitas grounding, dan berfungsinya semua penghentian darurat dan sirkuit keselamatan telah diverifikasi.
Fase 8: Pembongkaran, Pengemasan, dan Pengiriman
Setelah melewati FAT, derek dibongkar dengan hati-hati menjadi bagian-bagian yang dapat diangkut (balok utama, gerbong ujung, troli, panel listrik).
Semua komponen dikemas secara profesional dan dilindungi dari kerusakan selama transit.
Mereka dikirim ke lokasi pelanggan, di mana mereka akan dipasang kembali dan dipasang oleh kru teknis.

Tampilan bengkel:
Perusahaan telah memasang platform manajemen peralatan cerdas, dan telah memasang 310 set (set) robot penanganan dan pengelasan. Setelah rencana selesai, akan ada lebih dari 500 set (set), dan tingkat jaringan peralatan akan mencapai 95%. 32 jalur pengelasan telah digunakan, 50 direncanakan akan dipasang, dan tingkat otomatisasi seluruh lini produk telah mencapai 85%.


Tag populer: derek jembatan girder ganda eropa, Cina produsen, pemasok, pabrik derek jembatan girder ganda eropa
Berikutnya
Derek Overhead Girder Ganda 40TAnda Mungkin Juga Menyukai


Kirim permintaan